
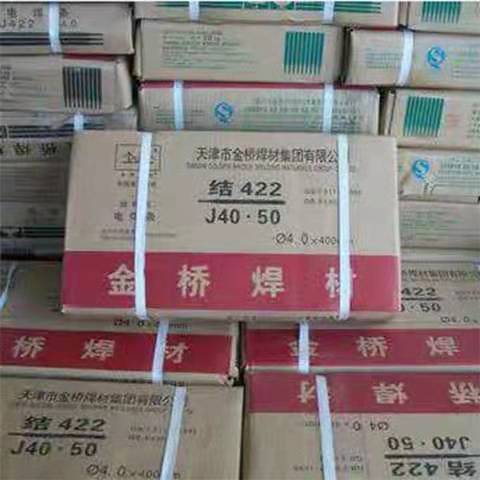
J506NiCrCu耐候钢焊条E5016-G焊条 直径 Φ2.5~mm 直径 Φ2.5~Φ5.0mm 助焊剂含量 90% 锡条/锡丝


公司基本资料信息


推荐产品
-
- 仿生猫眼警示灯 太阳能同步警示灯包邮
-

- 0.00
-
- 太阳能摇旗机器人
-

- 0.00
- 直径: Φ2.5-Φ5.0mm
- 助焊剂含量:90%
- 熔点:250-350℃
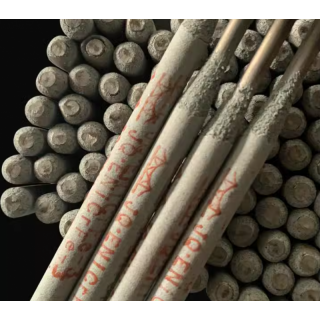
J506NiCrCu耐候钢焊条
TB/T 2374 E5016-G
用途:
适用于碳钢及抗拉强度490MPa等级耐候钢结构的焊接,如机车车辆、近海工程、桥梁等结构的焊接。
特性:
低氢钾型药皮的低合金耐候钢焊条,熔敷金属具有优良的抗大气腐蚀性能、抗裂性能及良好的塑性和韧性。
电源极性:
交流、直流反接(AC、DC+),推荐使用直流反接。
熔敷金属化学成分(%)
| 试验项目 | C | Mn | Si | P | S | Ni | Cr | Cu |
|---|---|---|---|---|---|---|---|---|
| 保证值 | ≤0.10 | ≤1.25 | ≤0.60 | ≤0.025 | ≤0.020 | 0.20~0.50 | 0.30~0.80 | 0.20~0.40 |
| 例值 | 0.056 | 0.75 | 0.33 | 0.020 | 0.008 | 0.42 | 0.45 | 0.35 |
耐大气腐蚀性指数:
| I≥6.2(引用标准GB/T 4171-2008),例值6.9 |
|---|
熔敷金属力学性能(焊态)
| 试验项目 | Rm(MPa) | ReL/Rp0.2(MPa) | A(%) | KV2(J)-40℃ |
|---|---|---|---|---|
| 保证值 | ≥500 | ≥400 | ≥22 | ≥60 |
| 例值 | 580 | 475 | 26 | 140 |
焊接位置
 |
 |
 |
 |
 |
|---|
参考电流
|
焊条规格(mm) |
Φ2.5 |
Φ3.2 |
Φ4.0 |
Φ5.0 |
|
|
焊接电流(A) |
平焊、横焊 |
70~100 |
90~130 |
130~180 |
170~220 |
|
立焊、仰焊 |
60~90 |
90~120 |
130~160 |
-- |
|
焊接工艺要点:
1.烘干要求:焊前焊条须经350℃保温1h,随烘随用。
2.焊接时采用短弧操作,以窄焊道为宜。
哔哥哔特电子元器件产品库会员清河县点固焊接材料有限公司为您提供J506NiCrCu耐候钢焊条E5016-G焊条 直径 Φ2.5~mm 直径 Φ2.5~Φ5.0mm 助焊剂含量 90%详细产品信息介绍,如J506NiCrCu耐候钢焊条E5016-G焊条 直径 Φ2.5~mm 直径 Φ2.5~Φ5.0mm 助焊剂含量 90%详细参数、批发价格、图片、质量认证等方面。在联系该企业时,请说明是在哔哥哔特电子元器件产品库看到的。
- 评论
- 共0条
产品二维码
产品排行
-
- ENiCrMo-4镍基焊条C-276焊条
-
- 0.00
- 人气:2
-
- ENiCrMo-3镍基焊条Ni6625焊条
-
- 0.00
- 人气:2
-
- ENiCrMo-6镍基焊条ENi6620焊条
-
- 0.00
- 人气:2
-
- ENiCrMo-1镍基焊条 镍基合金焊条
-
- 0.00
- 人气:2
-
- ENiCrCoMo-1镍基焊条ENi6117焊条
-
- 0.00
- 人气:2
